اهو سمجهڻ ته 2-اسٽيج ورڪ فلو مشين کي سمجهڻ جو تيز ترين طريقو آهي، ڇاڪاڻ ته هر وضاحت هڪ تي موڙيندڙ مشين هڪ صحيح فليٽ خالي کي هڪ صحيح 3-dimensional حصي ۾ تبديل ڪرڻ لاءِ موجود آهي. هي وضاحت ڪندڙ مڪمل رستو هلائي ٿو: مشين فيملي ۾ ڇا شامل آهي، ڪيئن خالي ڪٽڻ کان فارمنگ تائين منتقل ٿين ٿا، 3 موڙڻ جا طريقا ڪيئن مختلف آهن، رياضي جيڪا اڳڪٿي ڪري ٿي ته ڌاتو ڪٿي فولڊ ٿئي ٿو، ۽ عام مواد پنچ هيٺ ڪيئن ڪم ڪن ٿا.
شيٽ ميٽل موڙڻ واري مشين جي طور تي ڇا شمار ٿئي ٿو
هي اصطلاح هڪ مشين جي بدران هڪ خاندان کي ڍڪيندو آهي. پريس بريڪ ڪم جو هارس آهي، جيڪو هڪ ڊگهي بستري سان گڏ وي ڊائي ۾ هڪ پنچ هلائي ٿو. فولڊنگ مشينون ۽ شيٽ ميٽل فولڊر خالي کي ڪلپ ڪن ٿا ۽ ڪنڊ کي مٿي فولڊ ڪرڻ لاءِ هڪ بيم کي گھمائين ٿا، جيڪو شيٽ کي ٽيبل تي فليٽ رکي ٿو ۽ هڪ آپريٽر پاران هٿ ڪيل وڏن پينلن کي مناسب بڻائي ٿو.
باڪس ۽ پين بريڪ ڪلمپنگ بيم ۾ سيگمينٽ ٿيل آڱريون شامل ڪن ٿا ته جيئن ٺهيل پاسا ٽولنگ کي صاف ڪري سگهن، جيڪو اهو هڪ دٻي يا ٽري جي سڀني 4 ڀتين کي ٺاهڻ جي اجازت ڏئي ٿو. پليٽ موڙڻ واريون مشينون هڪ مڪمل طور تي مختلف طريقو اختيار ڪريو، رولن جي وچ ۾ ٿلهي پليٽ کي لڪير تي ڪرڻ بدران ان کي وکرايو.
دڪان ڪهڙي مشين تائين پهچندو آهي اهو ان حصي تي منحصر هوندو آهي. ڊگها ڪريز ٿيل پروفائل پريس بريڪ کي ترجيح ڏيندا آهن، وڏا پينل فولڊر کي ترجيح ڏيندا آهن، انڪلوزر سيگمينٽ ٿيل ٽولنگ کي ترجيح ڏيندا آهن، ۽ سلنڈر رولز کي ترجيح ڏيندا آهن. گهڻيون فيبريڪيشن شاپس پهرين پريس بريڪ سان ختم ٿينديون آهن، ڇاڪاڻ ته اهو هڪ سيڙپڪاري سان مڙيل حصن جي وڏي حصي کي ڍڪيندو آهي.
پريس بريڪ بمقابله فولڊر جو فيصلو هڪ ٻي نفاست جي سزا جو مستحق آهي، ڇاڪاڻ ته ٻئي شيٽ کي مخالف طريقن سان سنڀاليندا آهن. الف بريڪ د pressايو آپريٽر کي فلانج مٿي جھولڻ دوران خالي کي سهارو ڏيڻ لاءِ چيو ويندو آهي، جيڪو وڏن پتلي پينلن تي 2 ماڻهن جو ڪم بڻجي ويندو آهي جيڪي پنهنجي وزن هيٺ لچڪندا آهن. هڪ فولڊر پينل کي پنهنجي ٽيبل تي فليٽ رکي ٿو ۽ صرف فولڊنگ بيم کي هلائي ٿو، تنهنڪري هڪ واحد آپريٽر پينل ٺاهي سگهي ٿو جنهن سان پريس بريڪ عملو جدوجهد ڪندو. آرڪيٽيڪچرل ڪلڊنگ يا HVAC ڊڪٽ ورڪ هلائيندڙ دڪان اڪثر ڪري هڪ فولڊر کي صرف ليبر رياضي تي صحيح ثابت ڪن ٿا.
ڪٽ-پوءِ-بنڊ ورڪ فلو
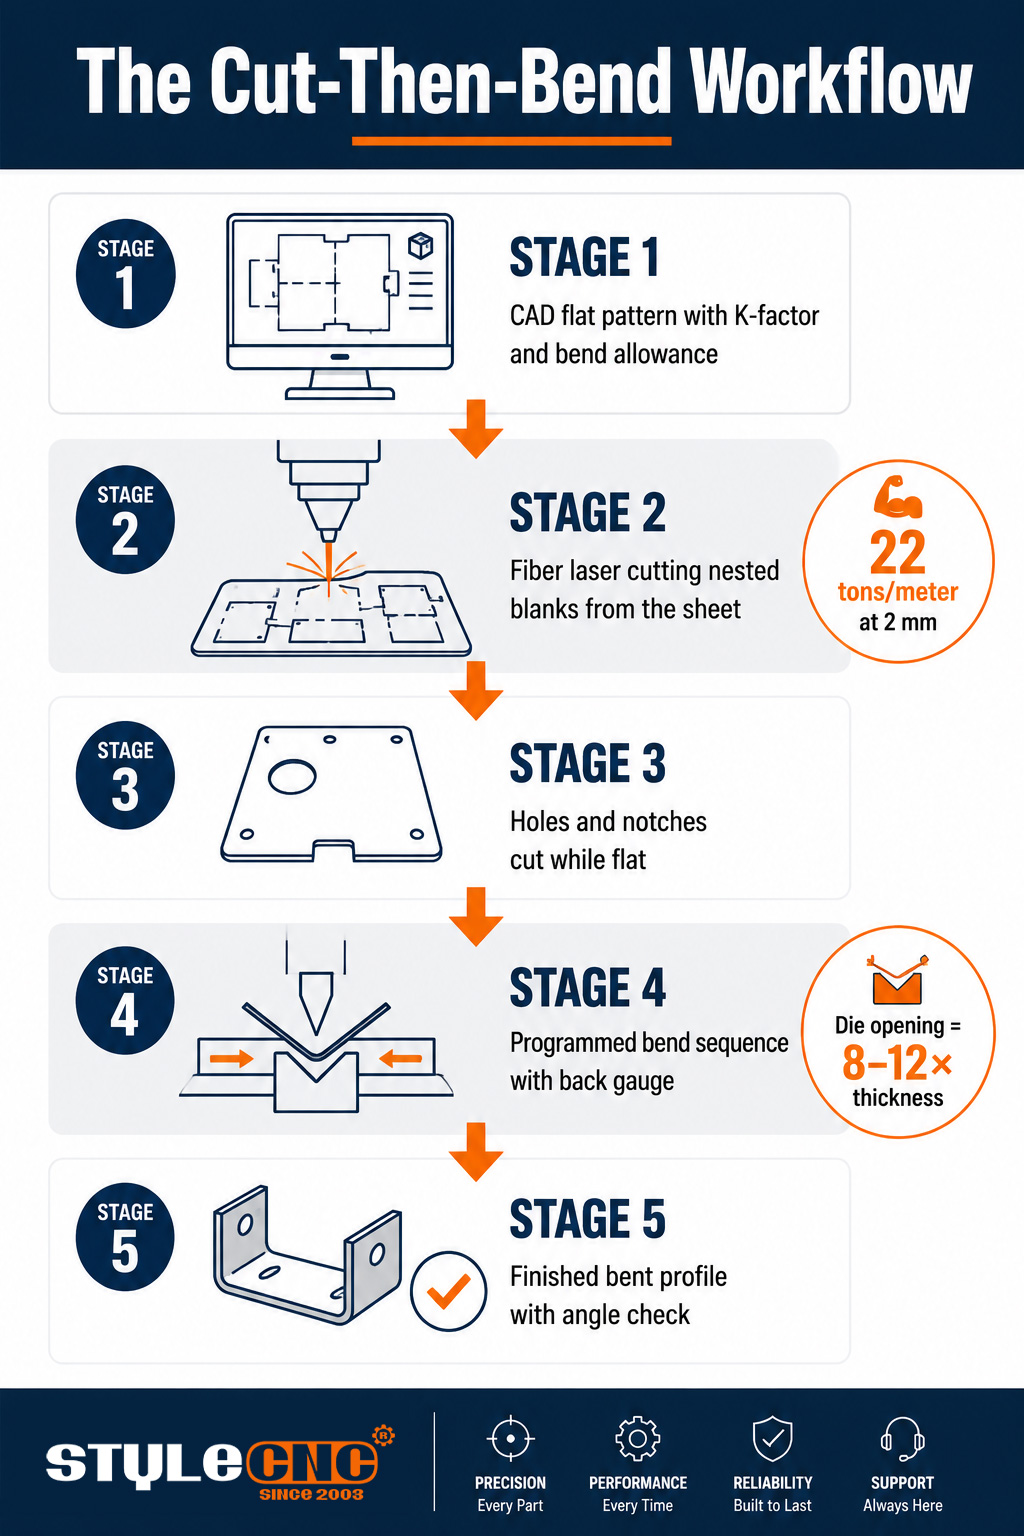
پيداوار موڙڻ واري مشين کان اڳ شروع ٿئي ٿي. فليٽ خالي کي حساب سان ترقي يافته ڊيگهه تائين ڪٽيو ويندو آهي، سوراخ ۽ نشان ڪٽيا ويندا آهن جڏهن ته شيٽ اڃا تائين فليٽ هوندي آهي، ۽ صرف ان کان پوءِ حصو بريڪ تائين پهچندو آهي. فليٽ ڪٽڻ جون خاصيتون ڊرامائي طور تي سستا ۽ ٺهڻ کان پوءِ انهن کي شامل ڪرڻ کان وڌيڪ صحيح آهن.
خالي درستگي موڙ جي درستگي لاءِ ڇت مقرر ڪري ٿي. الف فائبر ليزر ڪٽڻ واري مشين موڙيندڙ لائن کي کارائيندي خالن کي ڪنڊ جي معيار ۽ طول و عرض جي مستقل مزاجي سان پهچائي ٿو جنهن تي هڪ موڙيندڙ ڪنٽرولر ڀروسو ڪري سگهي ٿو، اهو ئي سبب آهي ته ڪيتريون ئي موڙيندڙ مسئلا اصل ۾ لڪيل مسئلن کي ڪٽڻ وارا آهن. ٿلهي پليٽ تي ڪم ڪندڙ دڪان اڪثر هلندا آهن خالي تياري لاءِ ڌاتو ليزر ڪٽڻ واريون مشينون يا CNC پلازما ڪٽر اپ اسٽريم، ڳري حصن تي رفتار لاءِ ڪجهه ايج فنش جو واپار.
آپريٽر عملي سوالن ۾ هٿ بند کي فريم ڪندا آهن: ڇا هن خالي جي گڙ واري پاسي ڊائي جي سامهون هوندي ۽ حصي کي نشان لڳايو ويندو، يا ڪٽڻ واري پروگرام اناج جي هدايت کي حساب ۾ رکيو هو ته جيئن موڙ ٽٽي نه پوي؟ اهي تفصيل خالي سان گڏ سفر ڪندا آهن، ۽ دڪان جيڪي ڪٽڻ واري مرحلي تي انهن کي منظم ڪن ٿا اهي تمام گهٽ اسڪريپ سان موڙيندا آهن.
بيچ فلو ٻنهي مرحلن کي اقتصادي طور تي هڪٻئي سان ڳنڍي ٿو. نيسٽنگ سافٽ ويئر ڪٽڻ کان اڳ هر شيٽ تي درجنين ترقي يافته فليٽ نمونن کي پيڪ ڪري ٿو، تنهن ڪري موڙيندڙ سيل گهٽ ۾ گهٽ مواد جي ضايع ٿيڻ سان نوڪري جي ترتيب ۾ خالي جڳهه حاصل ڪري ٿو. جڏهن ڪٽڻ ۽ موڙيندڙ پروگرام ساڳئي CAD ماڊل مان ايندا آهن، ترقي يافته ڊيگهه، سوراخ جي پوزيشن، ۽ موڙيندڙ لائينون تعمير جي لحاظ کان متفق آهن، ۽ پهريون مضمون عام طور تي پهرين ڪوشش تي معائنو پاس ڪري ٿو.
موڙڻ وارو مرحلو پاڻ هڪ پروگرام ٿيل ترتيب جي پيروي ڪري ٿو. ڪنٽرولر موڙن کي حڪم ڏئي ٿو ته جيئن اڳئين فلانج ڪڏهن به ٽولنگ سان نه ٽڪرجن، بيڪ گيج هر اسٽروڪ لاءِ خالي جڳهه رکي ٿو، ۽ آپريٽر موڙن جي وچ ۾ حصو کي ڦيرائي ٿو يا گھمائي ٿو جيئن سموليشن حڪم ڪري ٿو. هڪ 4-موڙيندڙ انڪلوزر هڪ سٺي ترتيب واري پروگرام تي هڪ منٽ کان گهٽ ۽ هڪ خراب منصوبابندي واري تي 3 ڀيرا وڌيڪ وقت وٺي سگهي ٿو.
ايئر بيڊنگ بمقابله باٽمنگ بمقابله ڪوئننگ
سڀئي ٽئي طريقا ساڳيا پنچ اينڊ ڊائي جاميٽري استعمال ڪن ٿا؛ تبديلي اها آهي ته پنچ ڪيتري اونهائي ۾ سفر ڪري ٿو ۽ ڪيتري طاقت لاڳو ٿئي ٿي. چونڊ ٽنيج جي گهرجن، ٽولنگ جي قيمتن، ۽ ڪنٽرولر کي ڪيترو اسپرنگ بيڪ آئوٽ سمارٽ ڪرڻ گهرجي ان تي اثر انداز ٿئي ٿي:
| فيڪٽر | هوائي موڙيندڙ | هيٺ ڪرڻ | ڪوٽنگ | ماپ |
|---|---|---|---|---|
| پنچ سفر | ڊائي جي تري کان ٿورو پري بيهي ٿو | شيٽ کي مڪمل طور تي ڊائي ۾ دٻايو | مواد ۾ مُک جي ٽپ سان مُهر لڳائي ٿو. | ڊائي وي اوپننگ جي نسبت سان پنچ ڊيپٿ |
| ٽنيج گهربل | 3 طريقن مان گھٽ ۾ گھٽ | لڳ ڀڳ 3 کان 5 ڀيرا هوا ۾ موڙ | 10 ڀيرا هوا ۾ موڙ تائين | ٿولهه ۽ ڊائي ويڪر مان في ميٽر ٽن |
| بهار جي واپسي | سڀ کان وڏو؛ ڪنٽرولر معاوضي لاءِ اوور بينڊ ڪري ٿو | گھٽجي ويو؛ ڊائي ڪانٽيڪٽ زاويه مقرر ڪري ٿو | اسٽيمپنگ فورس جي ڪري تقريبن ختم ٿي ويو | پنچ لفٽ کان پوءِ لچڪدار بحالي جا درجا |
| اوزار جي لچڪ | هڪ اوزار جو سيٽ ڪيترائي زاويه ٺاهيندو آهي. | هڪ ڊائي في ٽارگيٽ اينگل | هر حصي لاءِ وقف ٿيل اوزار | توهان جي پارٽ ميڪس ۾ اوزارن جي تبديلين جو تعداد |
| بهترين استعمال | عام بناوت، مخلوط ڊوڙون | سخت رواداري ورجائيندڙ حصا | پتلي شيٽ تي نازڪ زاويه | اڌ درجي کان گهٽ گهربل حصن جو حصو |
اسپرنگ بيڪ سڄي مقابلي جي هيٺان رويي آهي. هر ڌاتو لچڪدار طور تي بحال ٿئي ٿو جڏهن پنچ مٿي ڪري ٿو، موڙ کي ٿورو کولي ٿو. ايئر موڙ ان بحالي کي قبول ڪري ٿو ۽ معاوضي لاءِ اوور بينڊ ڪري ٿو، اهو ئي سبب آهي ته اهو جديد دڪانن تي حاوي آهي: هڪ ٽول سيٽ، وچولي ٽنيج، ۽ هڪ ڪنٽرولر جيڪو هر مواد جي معاوضي جي حساب سان ڪم ڪري ٿو.
بينڊ الائونس، ڪي-فيڪٽر، ۽ هڪ ڪم ٿيل مثال
ڌاتو هڪ موڙ جي ٻاهرئين پاسي پکڙيل آهي ۽ اندران دٻجي ٿو، ۽ ٻنهي سطحن جي وچ ۾ ڪٿي هڪ غير جانبدار محور بيٺو آهي جيڪو ان جي اصل ڊيگهه رکي ٿو. K-factor ان محور کي ٿلهي جي هڪ حصي جي طور تي ڳولي ٿو، عام طور تي 0.3 کان 0.5 جي چوڌاري، ۽ موڙ الاؤنس ان کي استعمال ڪري ٿو ته هر موڙ ڪيترو فليٽ مواد استعمال ڪري ٿو.
هن رياضي مان نڪرندڙ عملي انگ:
• موڙ الاؤنس ترقي يافته فليٽ جي ڊيگهه کي مقرر ڪري ٿو، تنهنڪري ڪٽڻ جو پروگرام بريڪ جي حصي کي ڇهڻ کان اڳ ان تي منحصر آهي.
• هڪ عام اصول نرم اسٽيل لاءِ گهٽ ۾ گهٽ اندروني موڙ ريڊيس کي تقريبن هڪ مادي ٿولهه تي رکي ٿو ته جيئن ٽٽڻ کان بچي سگهجي.
• ڊائي اوپننگ ويڪر عام طور تي مادي ٿولهه کان 8 کان 12 ڀيرا وڌيڪ هوندي آهي، ۽ ڊائي کي ويڪرو ڪرڻ سان گهربل ٽينج گهٽجي ويندو آهي.
هڪ ڪم ٿيل ٽنيج مثال تعلق کي مضبوط بڻائي ٿو. 16 ملي ميٽر وي ڊائي تي 2 ملي ميٽر هلڪو اسٽيل کي موڙڻ لاءِ لڳ ڀڳ 22 ٽن في ميٽر موڙ جي ڊيگهه جي ضرورت آهي، تنهنڪري 1.2 ميٽر فلانج کي لڳ ڀڳ 27 ٽن جي ضرورت آهي. 24 ملي ميٽر ڊائي تي 3 ملي ميٽر ڏانهن وڃو ۽ ضرورت 33 ٽن في ميٽر جي ويجهو وڌي ٿي. ياد رکڻ لاءِ نمونو: ٽنيج ٿولهه جي چورس سان وڌي ٿو، اهو ئي سبب آهي ته 2 ملي ميٽر ڪم لاءِ ٺهيل مشين اتفاق سان 6 ملي ميٽر پليٽ تي نه ٿي سگهي.
مشين فريم تي ڇپيل ٽنيج چارٽ هر معياري ڊائي اوپننگ لاءِ بلڪل هن رياضي کي انڪوڊ ڪن ٿا، ۽ تجربيڪار آپريٽر انهن کي ياداشت جي بدران عادت جي ذريعي چيڪ ڪن ٿا. چارٽ پڻ فرار جو رستو ظاهر ڪري ٿو جڏهن ڪو ڪم مشين کان وڌي ٿو: ڊائي کي ويڪرو ڪرڻ سان گهربل ٽنيج گهٽجي ٿو، هڪ وڏي اندروني ريڊيس ۽ هڪ وسيع گهٽ ۾ گهٽ فلانج جي قيمت تي. ڇا اهو واپار قابل قبول آهي اهو ڊرائنگ تي منحصر آهي، اهو ئي سبب آهي ته ٽنيج جي ڳالهه ٻولهه هميشه پارٽ پرنٽ تي ختم ٿئي ٿي.
عام مواد ڪيئن هلن ٿا
نرم لوهه
ٿلهي اسٽيل بنيادي بنياد آهي جيڪو ٽنيج چارٽ فرض ڪن ٿا: هڪ يا ٻه ڊگري جو متوقع اسپرنگ بيڪ، تنگ ريڊي کي معاف ڪندڙ، ۽ شيٽ کان شيٽ تائين مسلسل. گھڻا اسٽيل ٺاهڻ جون درخواستون جڏهن خالي جڳهه صاف هجي ۽ اناج جي هدايت جو احترام ڪيو وڃي ته ڊرامي کان سواءِ موڙ ڪريو.
بي داغ لوه
اسٽينلیس کي ساڳي ٿولهه تي هلڪو اسٽيل جي ڀيٽ ۾ تقريباً 50 سيڪڙو وڌيڪ ٽنيج جي ضرورت هوندي آهي ۽ اهو وڌيڪ پوئتي موٽندو آهي، اڪثر ڪري 2 کان 3 درجا. اهو ٺهڻ سان گڏ ڪم ڪرڻ سان سخت به ٿيندو آهي، تنهن ڪري ساڳئي جاءِ تي ٻه ڀيرا موڙ ڪرڻ جي ڪوشش ڪرڻ سان ٽٽڻ جو خطرو هوندو آهي. پهرين دفعي اوور بينڊ کي صحيح طريقي سان پروگرام ڪريو. ختم ڪرڻ لاءِ نازڪ اسٽينلیس تي، حفاظتي فلم ۽ پالش ٿيل ڊائيز پنهنجي قيمت ڪمائيندا آهن، ڇاڪاڻ ته ڊائي جا نشان جيڪي هلڪو اسٽيل مان سينڊ ڪندا آهن، برش ٿيل مٿاڇري تي مستقل نشان بڻجي ويندا آهن.
المونيم
ايلومينيم گهٽ قوت سان ٺهندو آهي پر تنگ شعاع کي سزا ڏيندو آهي، خاص طور تي سخت گرمي پد ۾ جتي 1.5 ڀيرا کان گهٽ ٿولهه جو ريڊيس موڙ واري لڪير سان ٽڪراءَ کي دعوت ڏئي ٿو. اسپرنگ بيڪ گهٽ قوت جي باوجود هلڪي اسٽيل کان وڏو هلندو آهي. مصر ۾ عام آهن ايلومينيم ٺاهڻ جون ايپليڪيشنون هر هڪ جو پنهنجو گهٽ ۾ گهٽ ريڊيس هوندو آهي، ۽ نرم مزاج ساخت جي مزاجن جي ڀيٽ ۾ گهڻو وڌيڪ معاف ڪندڙ طور تي موڙيندا آهن.
عام موڙيندڙ خرابيون ۽ انهن جا سبب
⦿ موڙ واري لڪير سان ٽڪر: ريڊيس مواد لاءِ تمام تنگ آهي يا موڙ اناج جي طرف متوازي رکيل آهي.
⦿ هڪ بيچ ۾ غير متضاد زاويه: شيٽ جي وچ ۾ مواد جي ٿولهه ۾ فرق، مشين جي غلطي نه.
⦿ ڊگھي موڙ تي گهٽ ٺهيل مرڪز: ڪرائوننگ معاوضي کان سواءِ رام ڊيفلڪشن.
⦿ نظر ايندڙ مٿاڇري تي مرڻ جا نشان: ختم ٿيڻ وارن حصن تي ٽولنگ جو ڳريل هجڻ يا حفاظتي فلم غائب هجڻ.
⦿ طول و عرض کان ٻاهر فلانج: موڙ الاؤنس غلط K-فيڪٽر سان حساب ڪيو ويو، تنهنڪري خالي کي غلط ترقي يافته ڊيگهه تائين ڪٽيو ويو.
پهرين موڙ کان اڳ ورڪ فلو چيڪ لسٽ
☑ پڪ ڪريو ته ترقي يافته فليٽ جي ڊيگهه K-factor سان ڳڻپيو ويو هو جيڪو توهان جو مواد اصل ۾ ڏيکاري ٿو.
☑ شيٽ فليٽ هجڻ دوران سڀئي سوراخ ۽ نشان ڪٽيو، نازڪ سوراخ موڙيندڙ لائينن کان گهٽ ۾ گهٽ 2.5 ڀيرا ٿولهه رکو.
☑ اوڀر اناج جي طرف موڙي ٿو جتي حصو ان کي اجازت ڏئي ٿو.
☑ پڪ ڪريو ته ڊائي اوپننگ 8 کان 12 ڀيرا ٿلهي آهي ۽ ٽنيج مشين جي آرامده حد اندر آهي.
☑ بيچ ڪرڻ کان اڳ هڪ پهرين شيءِ هلايو ۽ زاويه ۽ فلانج جي ڊيگهه ماپيو.
ڪٽنگ ٽيبل تي ورڪ فلو شروع ڪريو
صحيح موڙ صحيح خالي جڳهن سان شروع ٿئي ٿو. ڳولا ڪريو فائبر ليزر ڪٽڻ واريون مشينون جيڪي موڙيندڙ لائينن کي کارائڻ لاءِ ٺهيل آهن ۽ پنهنجي مواد، ٿولهه، ۽ روزاني حصي جي مقدار سان ملندڙ مفت اقتباس حاصل ڪريو.