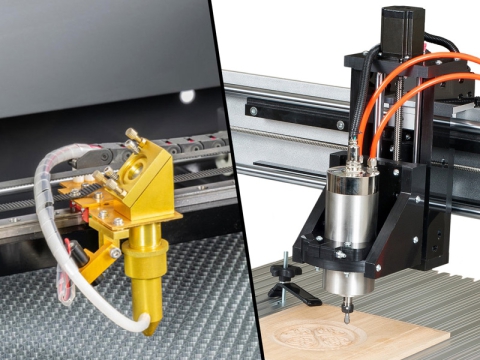
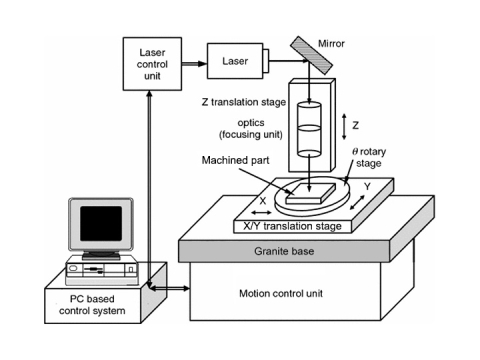
ساڳي پلائي ووڊ شيٽ هڪ ڊاءِڊ ماڊيول هيٺ 3 مختلف طريقن سان ڪم ڪري ٿي، هڪ CO2 ٽيوب، ۽ هڪ فائبر ذريعو. هي گائيڊ ٽنهي لاءِ قدامت پسند شروعاتي قدر ڏئي ٿو، پوءِ ڪنهن به نئين مواد ۾ ڊائل ڪرڻ لاءِ هڪ ورجائيندڙ طريقو ڏيکاري ٿو.
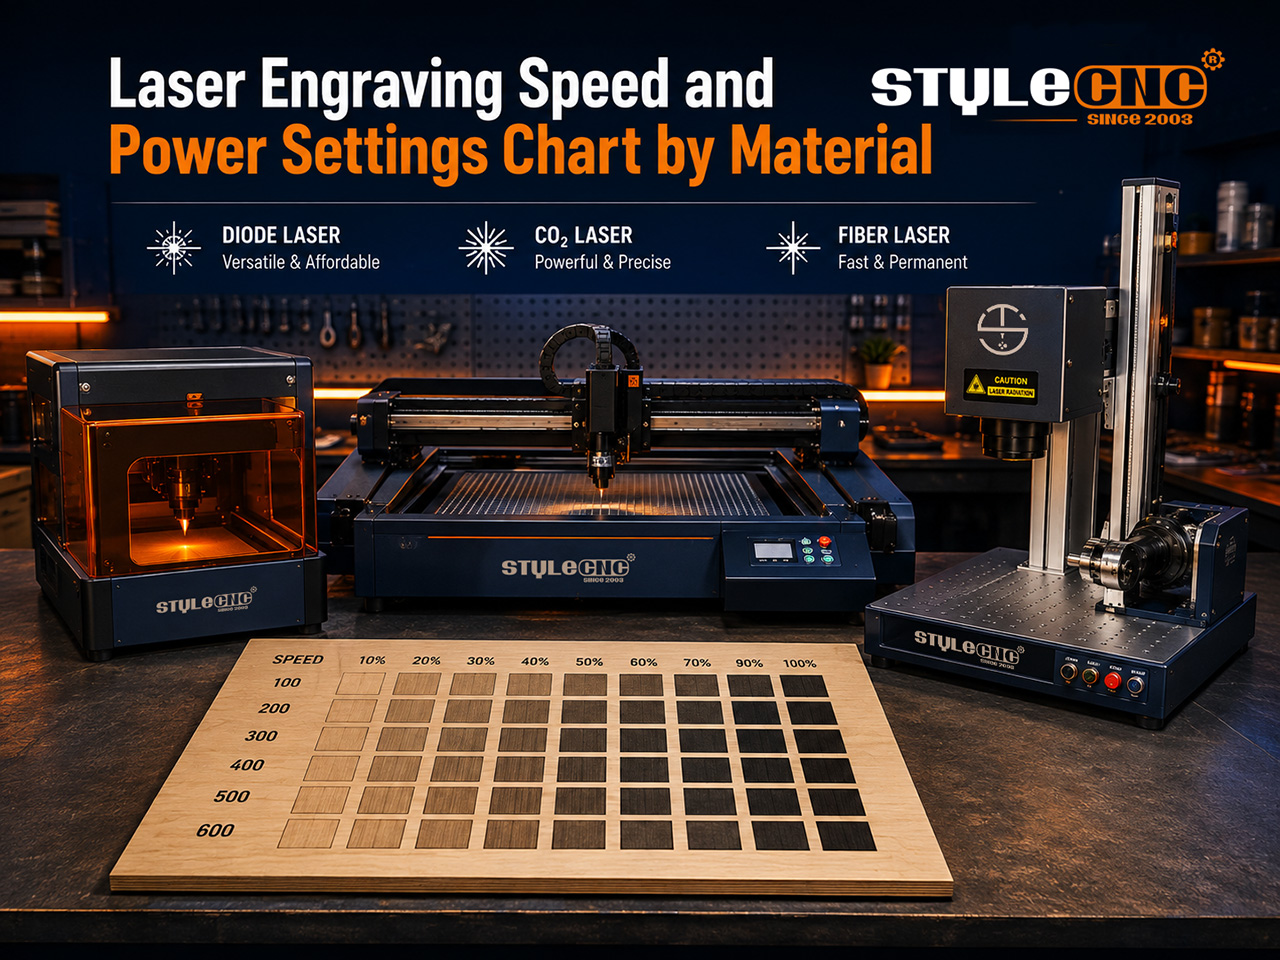
رفتار ۽ طاقت گڏجي ڪيئن ڪم ڪن ٿا
هر نشان هر نقطي تي توانائي تي اچي ٿو، جيڪا رفتار سان ورهايل طاقت آهي. مٿي کي سست ڪريو ۽ ساڙيو اونداهو ۽ گهرو ٿيندو ويندو؛ ان کي تيز ڪريو ۽ نشان هلڪو ٿي ويندو.
يونٽ پهريون ٽريپ آهن. ڊائوڊ سافٽ ويئر عام طور تي ايم ايم/منٽ ڏيکاري ٿو جڏهن ته گهڻا CO2 ۽ فائبر ڪنٽرولر mm/s استعمال ڪندا آهن، تنهنڪري ڪاپي ٿيل قدر هدف کان سٺ ڀيرا پري ٿي سگهي ٿو.
واٽيج ٻيو ٽريپ آهي. هڪ ترڪيب جيڪا هڪ لاءِ ترتيب ڏني وئي آهي 10W ماڊيول هڪ تي سڙي ويندو 20W ساڳئي نمبرن تي وڃو، تنهنڪري جانچ ڪرڻ کان اڳ طاقت کي گهٽ تناسب ۾ گھٽايو. پار ليزر چٽسالي مشين جي حد، اها هڪ عادت گهڻي ڀاڱي ضايع ٿيندڙ اسٽاڪ کي روڪي ٿي.
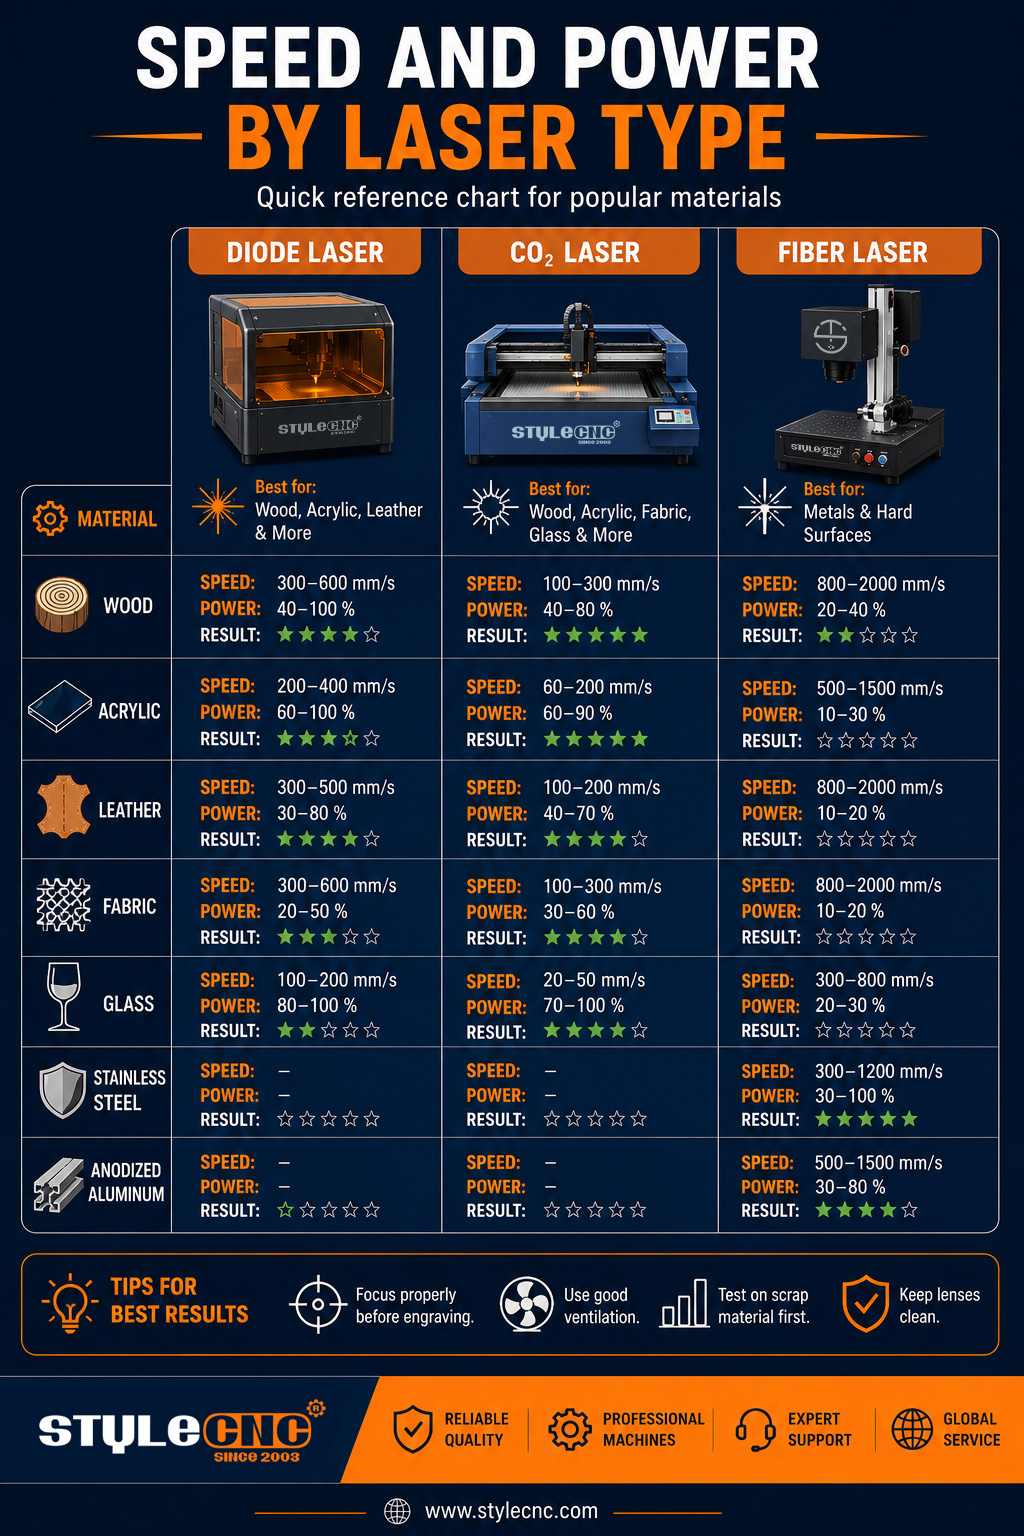
ماسٽر سيٽنگ چارٽ: ڊاءِڊ بمقابلہ CO2 فائبر جي مقابلي ۾
هيٺ ڏنل قدر 3 عام ترتيبن لاءِ قدامت پسند شروعاتي نقطا آهن: a 10W ڊايوڊ اينگريور، هڪ 80W CO2 ليزر کائڻ واري مشين۽ هڪ 50W گيلو ليزر مارڪنگ مشينصاف ٽيسٽ جي نتيجي کان پوءِ ئي مٿي کي ترتيب ڏيو.
| مواد ۽ آپريشن | ڊيوڊ ليزر 10W | CO2 ليزر 80W | فائبر ليزر 50W |
| ماپ | رفتار ملي ميٽر/منٽ ۾، طاقت سيڪڙو ۾ | رفتار ملي ميٽر/سيڪنڊ ۾، طاقت سيڪڙو ۾ | رفتار ملي ميٽر/سيڪنڊ ۾، طاقت سيڪڙو ۾، فريڪوئنسي ڪلو هرٽز ۾ |
| نرم ڪاٺ جي نقاشي | 45 تي 5000-6000-60% | 12-18٪ تي 350-450 | مناسب ناهي |
| پلائي ووڊ 3 ملي ميٽر ڪٽڻ | 95 تي 250-350-100%، 2-3 پاس | 55-65٪ تي 18-25، سنگل پاس | مناسب ناهي |
| سخت ڪاٺ جي نقاشي | 60-75٪ تي 3500-4500 | 18-24٪ تي 300-400 | مناسب ناهي |
| ڪاسٽ ايڪريلڪ نقاشي | 4500-5500 35-45٪ تي، صرف مبهم | 20-28٪ تي 280-350 | مناسب ناهي |
| ڪاسٽ ايڪريلڪ 5 ملي ميٽر ڪٽنگ | صاف شيٽ تي مناسب ناهي | 70 تي 10-14-80%، سنگل پاس | مناسب ناهي |
| چمڙي جي نقاشي | 30 تي 4000-5000-40% | 10-15٪ تي 450-550 | صرف گھٽ طاقت وارو امتحان |
| شيشي جي نقاشي | مناسب ناهي | 15 تي 350-450-20% | مناسب ناهي |
| اينوڊائيزڊ ايلومينيم مارڪنگ | 70-85٪ تي 2500-3500 | نشان لڳائڻ وارو مرڪب گهربل آهي | 30 تي 700-900-40%، 25-35 ڪلو هرٽز |
| اسٽينلیس سٹیل جي اونداهي نشان لڳائڻ | مارڪنگ پيسٽ گهربل آهي | نشان لڳائڻ وارو مرڪب گهربل آهي | 40 تي 300-500-60%، 40-60 ڪلو هرٽز |
| پيتل جي گهري نقاشي | مناسب ناهي | مناسب ناهي | 85 تي 250-350-100%، 20 ڪلو هرٽز، بار بار پاس |
سڀئي قدر هر ڪٽڻ واري آپريشن تي صاف آپٽڪس، صحيح فوڪل اوچائي، ۽ هوائي مدد فرض ڪن ٿا. غير مناسب نشان لڳل داخلائن کي طاقت جي حدن جي بدران طول موج جي حدن جي طور تي سمجهيو وڃي.
ياد رکڻ جي لائق اهم انگ
• ڊاءِڊ فيڊ ريٽ عام طور تي 1000 کان 6000 ملي ميٽر/منٽ تائين هوندا آهن، جيڪو ٽنهي ذريعن جي قسمن مان سست ترين آهي.
• گينٽري CO2 مٿاڇري جي نقاشي جي ڪم لاءِ مشينون سراسري طور تي 300 کان 600 ملي ميٽر/سيڪنڊ آهن.
• گيلوو سر تي فائبر ليزر مارڪنگ مشينون 7000 ملي ميٽر/سيڪنڊ تائين جي رفتار سان ڇڪيو.
• ڪاٺ جي نقاشي جي طاقت تي 10 کان 15 سيڪڙو گهٽتائي ڪرڻ سان گهڻا ڪنڊ چارنگ هٽي ويندا آهن بغير ڪنهن نظر ايندڙ برعڪس نقصان جي.
• ٻه لائيٽ پاس عام طور تي هڪ سست، گرم پاس جي ڀيٽ ۾ صاف ايڪريلڪ ڪنڊون ڇڏيندا آهن.
• دي فيبريڪيٽر پاران رپورٽ ڪيل انڊسٽري ٽيسٽنگ ڏيکاري ٿي ته دٻيل هوا هاڻي ڪيترن ئي فائبر ڪٽڻ جي ڪمن تي اعليٰ معيار لاءِ نائٽروجن جو مقابلو ڪري ٿي.
ٽيسٽ گرڊ ڪيئن هلائجي
10 ملي ميٽر چورس جو 5 بائي 5 گرڊ ٺاهيو. هر قطار کي رفتار ۽ هر ڪالم کي پاور ليول مقرر ڪريو، جيڪو توهان جي چارٽ جي تجويز ڪيل حد کي ڍڪيندو.
ساڳئي بيچ مان اسڪريپ تي گرڊ کي اُڪريو جنهن سان توهان ٺاهيندا. گلو جو مواد، نمي، ۽ ڪوٽنگ جي ٿلهي شيٽ جي وچ ۾ تبديلي جو نتيجو آهي، تنهنڪري بيچ اسڪريپ واحد ايماندار نمونو آهي.
صاف ترين چورس چونڊيو ۽ مشين، مواد، فوڪس جي اوچائي، ۽ پاس جي ڳڻپ کي لاگ ڪريو. مشهور ڪنٽرول سافٽ ويئر ۾ هڪ بلٽ ان مواد ٽيسٽ جنريٽر شامل آهي جيڪو پوري گرڊ کي خودڪار بڻائي ٿو.
هر ٽيسٽ کي ليزر انسٽيٽيوٽ آف آمريڪا جي هدايتن تي عمل ڪندي ويولنٿ ريٽيڊ اکين جي حفاظت سان هلايو، ۽ فلٽر ٿيل ذريعي دونھون ڪڍو ليزر مشينن لاءِ فيوم ڪڍڻ وارو. ليزر جي خطرن جو OSHA جو جائزو هڪ مختصر، مفيد پڙهڻ آهي هر ڪنهن لاءِ جيڪو نئون ڪم جي جڳهه قائم ڪري رهيو آهي.
سوال جيڪي آپريٽر اصل ۾ پڇن ٿا
ڪهڙي رفتار سان 3 ملي ميٽر پلائي ووڊ کي ڪنارن تي سڙڻ کان روڪيو ويندو آهي؟
پنهنجي ڪٽڻ جي رفتار برقرار رکو، پاور 10 کان 15 سيڪڙو گهٽايو، ۽ جيڪڏهن ڪٽ دير سان کلي ته ٻيو پاس شامل ڪريو. چهري تي ماسڪنگ ٽيپ ۽ مستحڪم هوا جي مدد سان باقي بچيل گهڻي ڀاڱي جلن کي ختم ڪري ٿو.
منهنجو نئون ڇو آهي؟ 20W منهنجي پراڻي سيٽنگن تي ماڊيول ساڙي ڪاٺ 10W پيار ڪيو؟
هڪجهڙن انگن تي آپٽيڪل پاور کي ٻيڻو ڪرڻ سان هر پوائنٽ جي توانائي ٻيڻي ٿي ويندي آهي. پهرين اندازي جي طور تي پاور فگر کي اڌ ڪريو، پوءِ هڪ تيز گرڊ سان ريفائن ڪريو.
ڪهڙيون سيٽنگون اسٽينلیس اسٽيل کي گرين جي بدران ڪارو ڪن ٿيون؟
مٿي کي سست ڪريو، فريڪوئنسي کي 40 کان 60 ڪلو هرٽز تائين وڌايو، ۽ ٿورو ڊي فوڪس ڪريو ته جيئن نبض مٿاڇري کي ڌماڪو ڪرڻ بدران گرم ٿئي. MOPA ۽ Q-switched ذريعن جي وچ ۾ فرق وضاحت ڪري ٿو ته نبض جو ڪنٽرول ڇو رنگ جو فيصلو ڪري ٿو.
عام غلطيون جيڪي سيٽنگون خراب ڪن ٿيون
• پهرين طاقت کي اسڪيل ڪرڻ کان سواءِ مختلف واٽ جي وچ ۾ قدرن کي نقل ڪرڻ.
• ڪنٽرولرز جي وچ ۾ حرڪت ڪرڻ وقت ايم ايم/سيڪنڊ کي ايم ايم/منٽ سان مونجهارو ڪرڻ.
• ڌيان کان ٻاهر نقاشي، جيڪا جڳهه کي وسيع ڪري ٿي ۽ نفيس تفصيل کي ڌوئي ٿي.
• هڪ سست، گرم پاس استعمال ڪرڻ جتي 2 هلڪا پاس صاف ڪٽندا.
• هوائي مدد ڇڏڻ ۽ دونھين جي باقيات کي ڪم جي وچ ۾ بيم توانائي جذب ڪرڻ ڏيو.
• هڪ شيٽ تي جانچ، پوءِ ٻئي بيچ تي پيداوار.
• 100 سيڪڙو پاور تي ڊفالٽ ٿيڻ ۽ ٽيوب يا ڊائيوڊ جي زندگي کي مختصر ڪرڻ.
• لينس جي صفائي کي نظرانداز ڪرڻ؛ هڪ گندو لينس ريٽيڊ آئوٽ پُٽ جو وڏو حصو جذب ڪري سگهي ٿو.
پري اينگريونگ سيٽنگز چيڪ لسٽ
✓ قدر داخل ڪرڻ کان اڳ تصديق ڪريو ته توهان جو ڪنٽرولر ڪهڙي اسپيڊ يونٽ ڏيکاري ٿو.
✓ فراهم ڪيل گيج يا مشين جي آٽو فوڪس روٽين سان فوڪس سيٽ ڪريو.
✓ پنهنجي مشين جي اصل ريٽيڊ واٽ تائين طاقت کي ماپيو.
✓ پيداوار جي بيچ مان اسڪريپ تي 25 چورس ٽيسٽ گرڊ هلايو.
✓ هر ڪٽڻ جي عمل لاءِ ايئر اسسٽ آن ڪريو.
✓ هفتيوار شيڊول تي لينس صاف ڪريو ۽ بيم جي ترتيب چيڪ ڪريو.
✓ مواد، فوڪس جي اوچائي، ۽ پاس جي ڳڻپ سان کٽڻ وارا قدر لاگ ڪريو.
وچان وچان سوال ڪرڻ
منهنجا نتيجا هر سيٽنگ چارٽ کان مختلف ڇو آهن جيڪو مون کي ملندو آهي؟
چارٽ هڪ مخصوص مشين، لينس، ۽ مادي بيچ سان ٺهيل آهن. توهان جي آپٽيڪل پاور، فوڪس جي اوچائي، ۽ پلائي ووڊ گلو مواد به نتيجو کي تبديل ڪن ٿا. ڪنهن به شايع ٿيل قدر کي شروعاتي نقطي طور سمجهيو، پوءِ پيداوار شروع ڪرڻ کان اڳ پنهنجي اسٽاڪ تي هڪ ننڍڙو ٽيسٽ گرڊ هلايو.
ڇا 6000 ملي ميٽر/منٽ 100 ملي ميٽر/سيڪنڊ جي برابر آهي؟
ها. ايم ايم/منٽ کي 60 سان ورهايو ته ايم ايم/سيڪنڊ حاصل ڪريو. ڊاءِڊ سافٽ ويئر عام طور تي ايم ايم/منٽ ڏيکاري ٿو جڏهن ته گهڻا CO2 ۽ فائبر ڪنٽرولر mm/s استعمال ڪندا آهن، تنهنڪري ڪنورٽ ڪرڻ کان سواءِ ڪاپي ڪيل قدر سٺ ڀيرا تمام گهڻو گرم يا تمام تيز هلندي آهي. هميشه تصديق ڪريو ته توهان جو ڪنٽرولر پهرين ڪهڙي يونٽ جي توقع رکي ٿو.
ساڳي پلائي ووڊ چادرن جي وچ ۾ مختلف طريقي سان ڇو نقش ڪري ٿي؟
پلائي ووڊ گلو جي قسم، ڪور جي قسمن، ۽ نمي ۾ مختلف هوندو آهي، ۽ هر عنصر تبديل ڪندو آهي ته مٿاڇري ڪيتري توانائي جذب ڪري ٿي. نم دڪان ۾ رکيل شيٽ کي سڪل شيٽ کان وڌيڪ بجلي جي ضرورت ٿي سگهي ٿي. هر نئين بيچ مان اسڪريپ جي جانچ ڪريو ۽ فرقن کي لاگ ان ڪريو.
ڇا ڊاءِڊ ليزر صاف ايڪريلڪ ڪٽي سگھي ٿو؟
نه. نيرو ڊاءِڊ طول موج جذب ٿيڻ بدران سڌو شفاف ايڪريلڪ مان گذري ٿو، تنهن ڪري شيٽ مشڪل سان گرم ٿئي ٿي. ڳاڙهو يا مبهم ڪاسٽ ايڪريلڪ چڱي طرح نقاشي ڪري ٿو، پر صاف شيٽ ڪٽڻ جو تعلق آهي CO2 مشينون، جن جي ڊگهي طول موج کي مواد تقريبن مڪمل طور تي جذب ڪري ٿو.
اسٽينلیس سٹیل تي فائبر ليزر کي ڪهڙي فريڪوئنسي استعمال ڪرڻ گهرجي؟
هڪ اونداهي، هموار نشان لاءِ 40 ۽ 60 kHz جي وچ ۾ شروع ڪريو ۽ جڏهن توهان جارحاڻي مواد کي هٽائڻ چاهيو ٿا ته تقريباً 20 kHz. اعليٰ فريڪوئنسيون نرم دالون پهچائين ٿيون جيڪي مٿاڇري کي ڌماڪو ڪرڻ بدران گرم ڪن ٿيون، جيڪو بلڪل اهو آهي جيڪو اسٽينلیس تي صاف ڪارو ختم ڪرڻ جي ضرورت آهي.
ڇا ڪيترائي روشني جا پاسا هڪ مضبوط پاس کان بهتر آهن؟
عام طور تي، ها. 2 يا 3 هلڪا پاسا گرمي کي ختم ٿيڻ لاءِ وقت ڏين ٿا، جنهن جو مطلب آهي سڌي ايڪريلڪ ڪنارا ۽ ڪاٺ تي گهٽ چارڻ. هڪ سست، گرم پاس توانائي کي مرڪوز ڪري ٿو، ڪرف کي ويڪرو ڪري ٿو، ۽ رال واري مواد تي ڀڙڪي پوڻ جو خطرو وڌائي ٿو.
ڪيترو ڌيان h8 نتيجو تبديل ڪري ٿو؟
هڪ شعاع صرف مرڪزي نقطي تي پنهنجي درجه بندي جي شدت تائين پهچي ٿو. 1 کان 2 ملي ميٽر غلطي به جڳهه کي ويڪرو ڪري ٿي، تفصيل کي نرم ڪري ٿي، ۽ توهان کي اضافي طاقت سان معاوضي ڏيڻ تي مجبور ڪري ٿي. هر مواد جي ٿلهي لاءِ ۽ ڪنهن به لينس يا نوزل جي تبديلي کان پوءِ ٻيهر ڌيان ڏيو.
ڇا مون کي نقاشي لاءِ هوائي مدد جي ضرورت آهي، يا صرف ڪٽڻ لاءِ؟
ڪٽڻ کي هميشه ان جي ضرورت هوندي آهي، ڇاڪاڻ ته هوا جو وهڪرو پگھريل ملبي کي صاف ڪري ٿو ۽ شعلن کي دٻائي ٿو. نقاشي لاءِ، گهٽ دٻاءُ واري هوا اڃا تائين لينس کان دونھين کي پري رکڻ ۽ باقيات جي داغ کي گهٽائڻ ۾ مدد ڪري ٿي، جيتوڻيڪ تمام سٺو فوٽو ڪم ڪڏهن ڪڏهن وهڪري کي بند ڪرڻ سان صاف ٿي ويندو آهي.
منهنجي نقاشي تيز رفتاري سان ڇو ختم ٿي ويندي آهي؟
رفتار بيم جي جمع ٿيندڙ توانائي کي هر پوائنٽ تي ورهائي ٿي. فيڊ ريٽ کي ٻيڻو ڪرڻ سان ساڙڻ جو اڌ حصو ٿي ويندو آهي، تنهنڪري رفتار طاقت کان وڌيڪ ٿيڻ تي نشان پيلا ۽ بي ترتيب ٿي ويندا آهن. يا ته سست ڪريو، طاقت وڌايو، يا هلڪو ڇانو قبول ڪريو جيڪڏهن اهو ڊيزائن سان مناسب آهي.