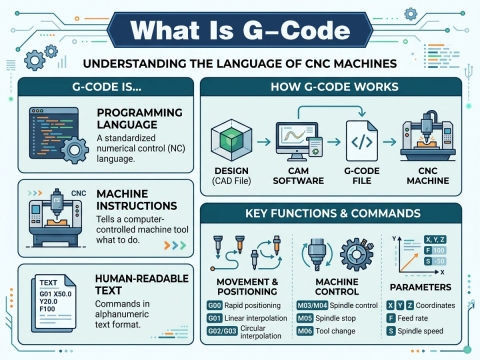
مشين ڪٽڻ کي خودڪار بڻائي ٿي، ان جي چوڌاري فيصلي کي نه. هي واکٿرو فيصلي کي ڍڪي ٿو: مشين ڀروسو ڪري سگهي ٿو اسٽاڪ چونڊڻ ۽ تيار ڪرڻ، سپورٽ قائم ڪرڻ ته جيئن پتلي ڪم خاموشي سان هلي، هڪ ٺهيل آئوٽ لائن مان پروگرامنگ، پهرين ڪٽ پڙهڻ، ۽ ڪجهه علامتن جي تشخيص جيڪي ڪاٺ جي ليٿ جي پيدا ٿيندڙ تقريبن هر خراب حصي لاءِ ذميوار آهن.
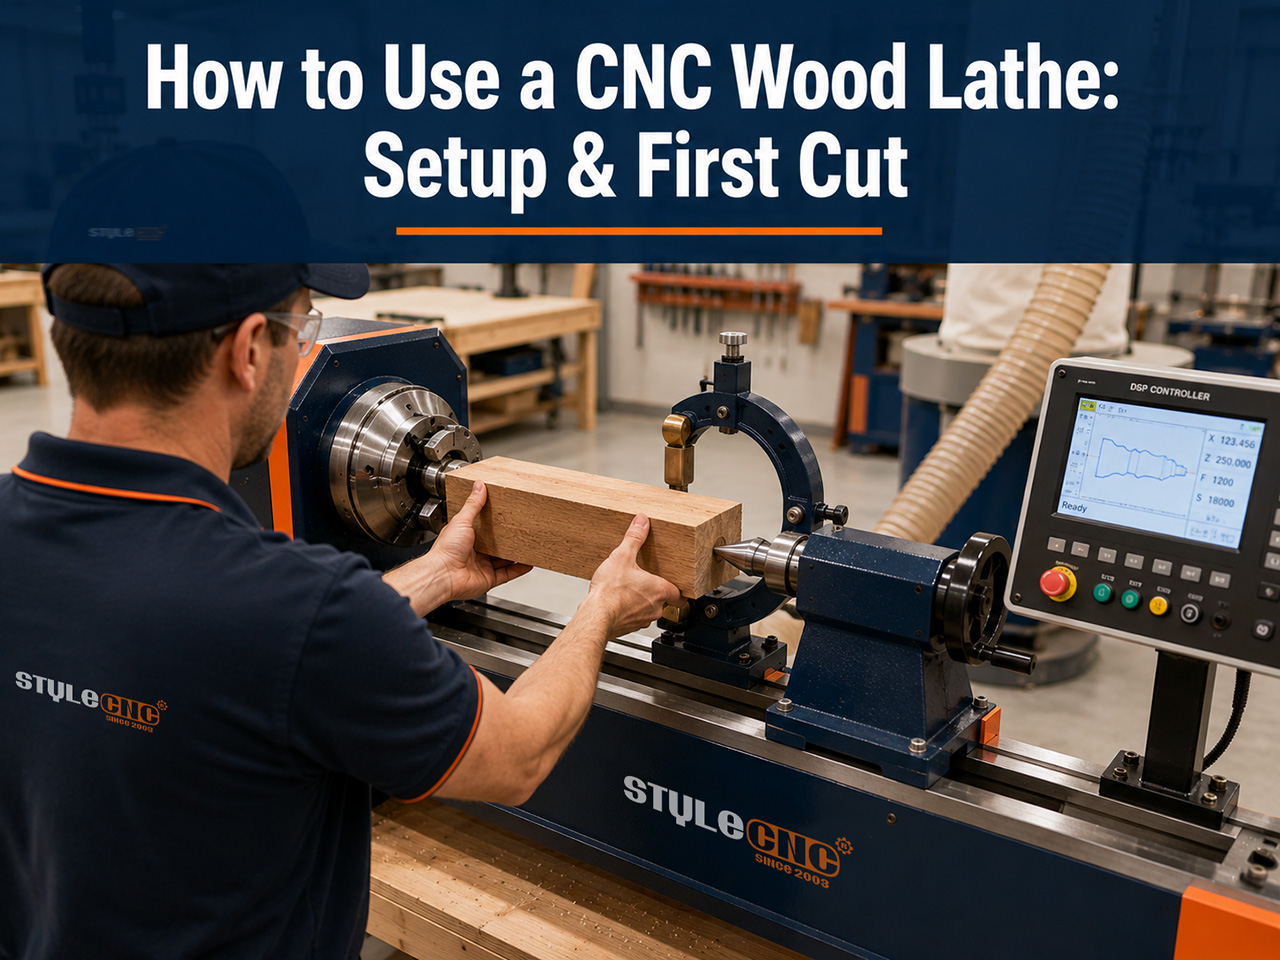
مشين کان اڳ: خالي جاءِ چونڊڻ ۽ تيار ڪرڻ
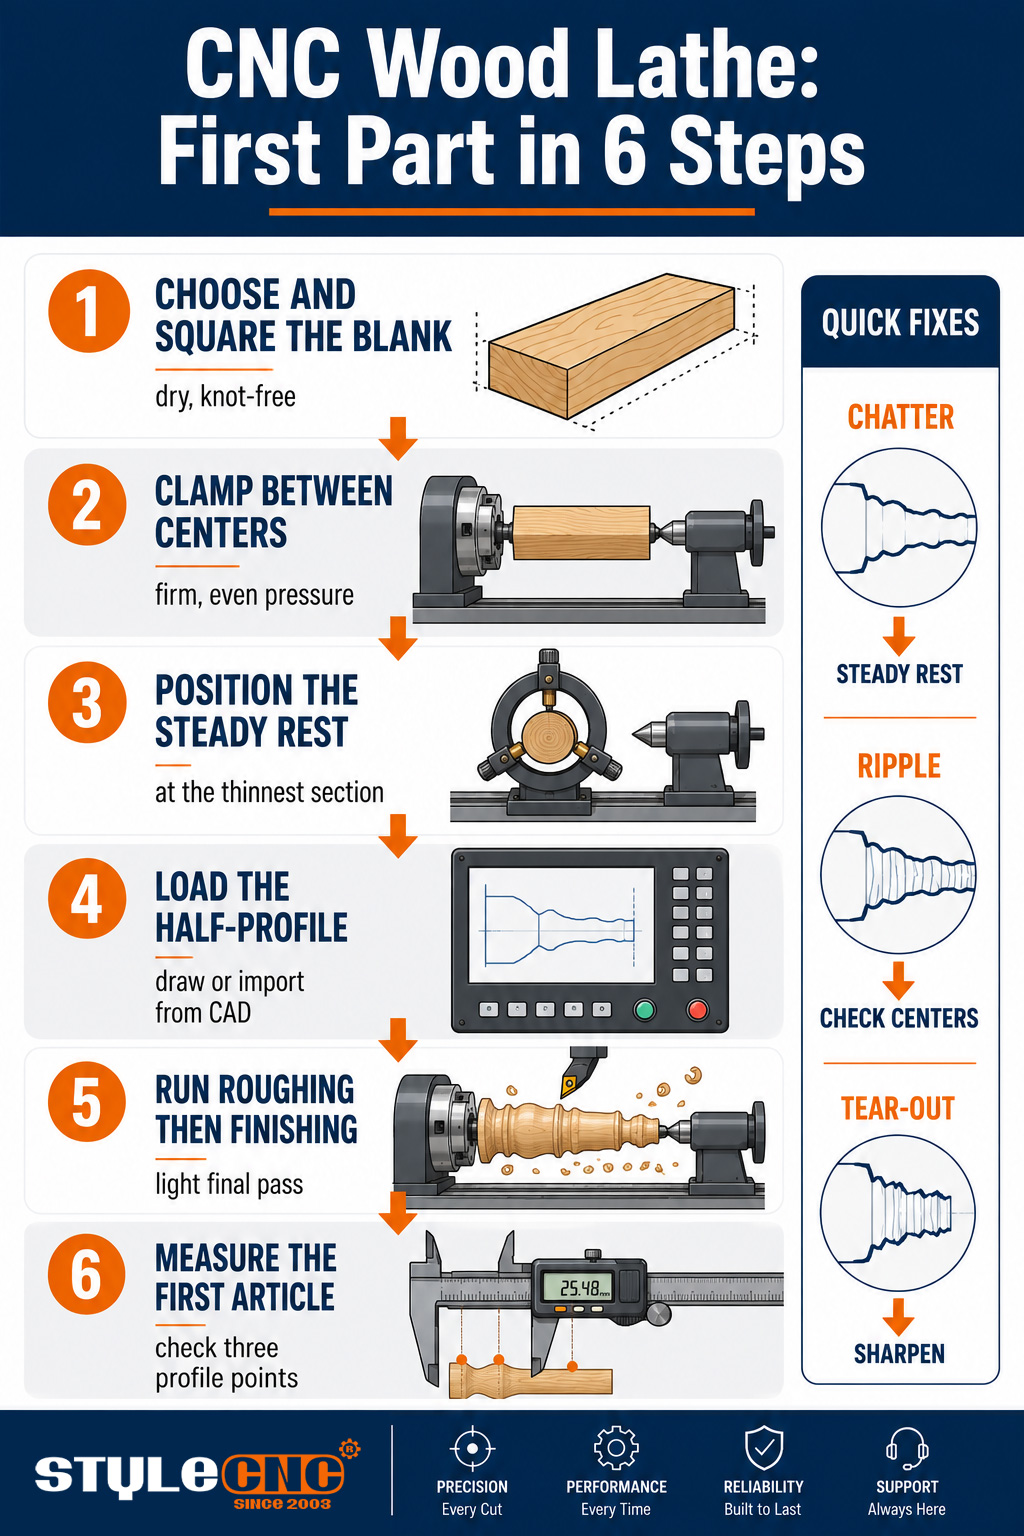
هر تيار ٿيل پروفائل کي اهو خالي ورثي ۾ ملندو آهي جنهن کان اهو شروع ٿيو هو، تنهن ڪري تياري سڄي عمل ۾ ڏهه منٽن جو سڀ کان وڌيڪ فائدو آهي. موڙ جي ڊيگهه سان ڍڪيل ڳٽ کان سواءِ سڌو اناج وارو اسٽاڪ چونڊيو، ڇاڪاڻ ته هڪ پتلي حصي تي ڳٽ رفتار سان ٻاهر نڪري سگهي ٿي. سڪل، مستحڪم ڪاٺ ڪٽڻ کان پوءِ پنهنجا طول و عرض برقرار رکي ٿو؛ اسٽاڪ اڃا تائين نمي سان گڏ هلندو آهي اڄ گول ۽ ايندڙ هفتي بيضوي.
هر ڇيڙي تي ڪلمپنگ اسٽبس لاءِ خالي جڳهن کي چورس ۽ هڪجهڙائي سان ڪٽيو، مڪمل ٿيل حصي کان هڪ ٽچ ڊگهو. جڏهن توهان جو چيڪ اسٽائل ان مان فائدو حاصل ڪري ٿو ته سينٽرن کي نشان لڳايو ۽ پري ڊرل ڪريو، ڇاڪاڻ ته هڪ خالي لوڊ ٿيل آف سينٽر رفنگ پاس کي مواد کي غير مساوي طور تي هٽائڻ تي مجبور ڪري ٿو ۽ مشين کي پهرين سيڪنڊ کان وائبريشن سان وڙهڻ ڇڏي ٿو. سخت ڪاٺيون جيڪي غالب آهن. پيداوار ڪاٺ جي مشينري ايپليڪيشنون، بيچ، ميپل، برچ، ۽ اوڪ، سڀ هن نظم کي صاف ڪٽڻ سان انعام ڏين ٿا.
سيٽ اپ: ڪلمپنگ، سينٽرز، ۽ اسٽيڊي ريسٽ
هيڊ اسٽاڪ تي ڊرائيو چک ۽ ٽيل اسٽاڪ تي لائيو سينٽر جي وچ ۾ خالي جڳهه لوڊ ڪريو، ۽ ٻنهي کي مضبوط، برابر دٻاءُ سان سيٽ ڪريو. تمام گهڻو ڍلو ۽ خالي رفنگ لوڊ هيٺان سلپ ٿي وڃي ٿو؛ وڌيڪ تنگ ۽ ڊگها اسٽاڪ بو، جيڪي پروفائل پاس وفاداري سان هڪ وکر جي طور تي ٻيهر پيدا ڪن ٿا جيڪو توهان نه ٺاهيو هو.
مستحڪم آرام هڪ مشين جي وچ ۾ فرق آهي جيڪا پتلي ڪم کي موڙي سگهي ٿي ۽ هڪ مشين جيڪا صرف ان کي بروشر ۾ لسٽ ڪري ٿي. سائيڪل شروع ٿيڻ کان اڳ باقي آڱرين کي پتلي پروگرام ٿيل حصي تي رکو، ڇاڪاڻ ته هڪ بيلسٽر يا بيٽ هينڊل جيڪو ڪجهه سينٽي ميٽرن کان گهٽ ماپيندو آهي بغير سپورٽ جي بليڊ کان پري لچڪندو، ۽ نتيجو اهو آهي ته ڪو به پيرا ميٽر تبديلي علاج نٿو ڪري سگهي. آپريٽر هڪ درجن جملن ۾ ساڳيو سوال پڇن ٿا: منهنجي اسپنڊل جو وچ ڇو خراب آهي جڏهن ٻئي سر صاف آهن؟ جواب آهي ڦيرڦار، ۽ باقي درستگي.
هر اسپن اپ کان اڳ گارڊز کي بند ڪريو ۽ هڪ تازي خالي جي پهرين گردش تي گردش واري جهاز کان پري بيٺا رهو، ڇاڪاڻ ته اهو ئي وقت آهي جڏهن هڪ اڻ ڏٺل چيڪ يا ڍلو ڳٽ ڇڏي ويندو آهي. عادت جي قيمت 2 سيڪنڊ آهي؛ متبادل اسپنڊل جي رفتار سان سبق سيکاري ٿو. پهرين ڪٽ مان هلندڙ مٽي ڪڍڻ ساڳئي نظم و ضبط جو حصو آهي، ريل کان ڇتيون ۽ هوا مان نفيس مٽي کي ٻاهر رکڻ جيڪو آپريٽر سڄي شفٽ سان سانس ڪري ٿو.
پروفائل پروگرامنگ
پروگرام هڪ اڌ پروفائل جي طور تي شروع ٿئي ٿو: ختم ٿيل حصي جي هڪ پاسي جو هڪ آخر کان آخر تائين 2D خاڪو. ان کي ڪنٽرولر جي سافٽ ويئر ۾ ٺاهيو يا ان کي CAD مان درآمد ڪريو، خالي قطر ۽ ڊيگهه مقرر ڪريو، ۽ سافٽ ويئر پاڻ کي رفنگ ۽ فنشنگ پاسز پيدا ڪري ٿو. جديد مشين تي ڪٽڻ لاءِ ڪو ٽيمپليٽ ناهي ۽ هٿ سان لکڻ لاءِ ڪو G-ڪوڊ ناهي.
هر نئين حصي تي 2 پروگرام سيٽنگون ڌيان جي لائق آهن. رفنگ ڊيپٿ سيٽ ڪريو ته جيئن چورس خالي هڪ هيروڪ پاس جي بدران آرامده بائيٽس ۾ گول اچي، ۽ فنشنگ فيڊ کي پهرين آرٽيڪل لاءِ ضروري محسوس ٿيڻ کان سست سيٽ ڪريو. مڪمل ڊرائنگ-ٽو-پارٽ ورڪ فلو، سافٽ ويئر اسڪرين شاٽس ۽ ڪم ٿيل مثالن سان، قدم بہ قدم ڍڪيل آهي. ڪاٺ جي ليٿ کي ڪيئن استعمال ڪجي بنيادي گائيڊ، جيڪو پهرين هفتي جي آپريٽرن لاءِ هن صفحي سان سٺي نموني سان ملندو آهي.
پهرين ڪٽ: پيرا ميٽرز ۽ نتيجو پڙهڻ
قدامت پسندي سان شروع ڪريو ۽ ڪٽ کي توهان کي ٻڌائڻ ڏيو ته مارجن ڪٿي آهي:
• اسپيلڊ اسپيڊ: عام ٽنگ جي قطر لاءِ گهٽ هزارين RPM سان شروع ڪريو، وڏي قطر لاءِ گهٽ، ۽ صرف ان وقت تائين وڌايو جڏهن ڪٽ هموار رهي.
• ڪَرڻ: وچولي کاڌ خوراڪ، گهٽ کاڌ خوراڪ؛ مقصد گول اسٽاڪ آهي، ختم ٿيل مٿاڇري نه.
• ختم ٿيڻ: گھٽ فيڊ تي هڪ هلڪو مسلسل پاس مٿاڇري پيدا ڪري ٿو؛ 2 هچڪدار پاس شاهدي جون لائينون پيدا ڪن ٿا.
• ٻڌو ۽ ڏسو: هڪ صاف ڪٽڻ وارو آواز برابر ٿئي ٿو ۽ ربن اڇلائي ٿو؛ هٿوڙي جي آوازن ۽ مٽي جو مطلب آهي ته ڪنارو يا فيڊ غلط آهي.
پهرين آرٽيڪل کي هلايو، روڪيو، ۽ بيچ ڪرڻ کان اڳ پروفائل سان گڏ 3 پوائنٽن تي ڊرائنگ جي خلاف ماپ ڪريو. مشين خوشيءَ سان هڪ غلطي کي چاليهه ڀيرا مڪمل مستقل مزاجي سان ورجائيندي، تنهن ڪري پهريون حصو سڀني معائني جي قيمت کي کڻندو آهي. ٽنگن، بيلسٽرن ۽ چمگادڙن تي مڪمل مثال. سي اين سي ڪاٺ جي موڙ واري ليٿ پروجيڪٽ گيلري ڏيکاريو ته ڊائل ٿيل پهرين شيءِ کي سينڊنگ ڪرڻ کان اڳ مٿاڇري جي لحاظ کان ڪيئن ڏسڻ گهرجي.
مسئلو حل ڪرڻ: درست ڪرڻ لاءِ سبب جي علامت
ڪاٺ جي ليٿ جو لڳ ڀڳ هر خراب حصو 5 علامتن مان هڪ جا نشان پيدا ڪري ٿو:
| علامتي | امڪاني سبب | درست ڪريو | ماپ |
|---|---|---|---|
| پتلي حصن تي چِٽ جا نشان | غير معاون اسٽاڪ بليڊ کان پري لچڪي رهيو آهي | پتلي زون تي مستحڪم آرام شامل ڪريو يا ٻيهر پوزيشن ڪريو؛ ڪٽ جي کوٽائي گھٽايو. | پاس دوران آرام واري جاءِ تي نظر ايندڙ انحراف |
| سڄي پروفائل تي لھرايو | گھايل مرڪز، ڍِلا گِب، يا ڪناري کان اڳتي بليڊ | مرڪزن کي ٻيهر سيٽ ڪريو، گِبز کي مضبوط ڪريو، بليڊ کي گھمايو يا تبديل ڪريو | اسپنڊل گردش سان گڏ ريپل پچ ورجائيندڙ |
| شڪل واري اناج تي ڇِڙڇِڙ ڪرڻ | ڪاٺ لاءِ تمام گهڻو جارحاڻو کاڌو، ڪنڊو سُست | فائنشنگ فيڊ کي سست ڪريو، هڪ هلڪو فائنل پاس وٺو، تيز ڪريو | پاس کان پوءِ آڱر جي پوريءَ هيٺان مٿاڇري هموار ٿي ويندي آهي. |
| پروفائل ويليز تي ساڙي جا نشان | بليڊ رهائش، قطر لاءِ رفتار تمام گهڻي آهي | وادي ۾ فيڊ وڌايو، اسپنڊل جي رفتار گهٽايو | ساڳئي پروفائل تي ظاهر ٿيندڙ اسڪارچ هر حصي کي نشانو بڻائي ٿو |
| حصا بيچ ۾ مختلف هوندا آهن | خالي جاءِ غير مطابقت رکندڙ، ڪلمپنگ پريشر ڊريفٽنگ | خالي تياري کي معياري بڻايو، چڪ ۽ ٽيل اسٽاڪ فورس چيڪ ڪريو | قطر ڏهه لڳاتار حصن ۾ پکڙيل آهي |
جڏهن ڪا علامت ظاهر ٿئي ته ٽيبل کي مٿي کان هيٺ تائين ڪم ڪريو، ۽ هڪ وقت ۾ هڪ متغير کي تبديل ڪريو ته جيئن حل پاڻ کي سڃاڻي سگهي. گہرا تشخيصي وڻ، جن ۾ ڪٽڻ جي مسئلن کان ٻاهر برقي ۽ ڪنٽرولر فالٽ شامل آهن، اندر رهن ٿا. ڪاٺ جي خراد جي خرابي جي حل لاءِ گائيڊ، جيڪو مشين جي ڀرسان بُڪ مارڪ ڪرڻ لاءِ صفحو آهي.
سار سنڀال جو تال جيڪو ان کي ڪٽيندو رهي ٿو
• هر شفٽ: ريل ۽ پيچرن مان شيونگ صاف ڪريو، ۽ پهرين چڪر کان اڳ بليڊ جي ڪنارن کي چيڪ ڪريو.
• هفتيوار: گائيڊ ويز ۽ بال اسڪرو کي مينوئل جي شيڊول مطابق لوبريڪيٽ ڪريو، ۽ ٽيل اسٽاڪ الائنمينٽ جي تصديق ڪريو.
• وارو: بيلٽ ٽينشن جو معائنو ڪريو، گِب ايڊجسٽمينٽ چيڪ ڪريو، ۽ سينٽر صحيح طور تي هلن ٿا ته تصديق ڪريو.
• جيئن پائڻ: ٽائر آئوٽ جي پهرين نشاني تي پروفائل بليڊ کي گھمايو يا تيز ڪريو بجاءِ ان جي ته ان جي اسٽاڪ کي خراب ڪرڻ کان پوءِ.
هر بيچ کان اڳ پرواز کان اڳ جي چيڪ لسٽ
✓ خالي اسٽاڪ سڌو، سڪل، ڳٽ سان چيڪ ٿيل، ۽ هڪجهڙي ڊيگهه تائين ڪٽيل.
✓ چڪ ۽ ٽيل اسٽاڪ مضبوط ۽ هڪجهڙا، مستحڪم آرام سان سڀ کان پتلي حصي تي رکيل آهن.
✓ پروفائل لوڊ ٿيل، خالي طول و عرض سيٽ، رفنگ ڊيپٿ ۽ فنشنگ فيڊ جو جائزو ورتو ويو.
✓ بليڊن جو معائنو ڪيو ويو، گارڊ بند ڪيا ويا، ڪڍڻ هلندڙ آهي.
✓ بيچ هلڻ کان اڳ 3 پروفائل پوائنٽس تي ماپيل پهرين شيءِ.
وچان وچان سوال ڪرڻ
مون کي ڪهڙي اسپنڊل اسپيڊ سان شروع ڪرڻ گهرجي؟
قطر لاءِ گهٽ شروع ڪريو، عام ٽنگ اسٽاڪ لاءِ گهٽ هزارين RPM ۾ ۽ وڏي قطر لاءِ سست، پوءِ ان کي مٿي ڪريو جڏهن ته ڪٽ هموار ۽ خاموش رهي. صحيح رفتار پاڻ کي ظاهر ڪري ٿي؛ غلط رفتار پهريان ڳالهائي ٿي يا ساڙي ٿي.
منهنجو حصو صرف پتلي وچين حصي تي ڇو ڳالهائيندو آهي؟
پتلي اسٽاڪ بليڊ کان بلڪل اتي لچڪندو آهي جتي اهو سڀ کان پتلي هوندو آهي، ۽ باؤنس چيٽر وانگر ڇپندو آهي. ان حصي تي مستحڪم آرام کي رکو ۽ ختم ٿيندڙ ڪٽ کي هلڪو ڪريو؛ سپورٽ لاءِ ڪابه رفتار يا فيڊ تبديلي متبادل ناهي.
ڇا مون کي لوڊ ڪرڻ کان اڳ خالي جڳهن کي گول ڪرڻ جي ضرورت آهي، يا مشين چورس اسٽاڪ وٺي سگهي ٿي؟
پيداواري مشينون سڌو سنئون چورس اسٽاڪ وٺن ٿيون؛ رفنگ پاس ان کي سيڪنڊن ۾ گول ڪري ٿو. اهم ڳالهه اها آهي ته چورس خالي سڌو ۽ مرڪز ۾ هجي، ڇاڪاڻ ته هڪ آف سينٽر خالي هر گردش تي بليڊ کي ڌڪيندو آهي جيستائين اهو گول نه ٿئي.
مان شڪلين يا گهنگھرين ڪاٺ تي ڦاٽڻ کي ڪيئن روڪيان؟
پهرين تيز ڪريو، پوءِ فنشنگ فيڊ کي سست ڪريو ۽ هڪ هلڪو فائنل پاس وٺو. شڪل وارو اناج مسلسل رخ تبديل ڪندو آهي، ۽ صرف هڪ نرم فيڊ تي هڪ تيز ڪنڊ ان کي صاف طور تي ڪٽيندي آهي؛ ڪجهه انتهائي شڪل واري اسٽاڪ کي صرف پروگرام ٿيل سينڊنگ الاؤنس جي ضرورت هوندي آهي.
پروفائل بليڊن کي ڪيترا ڀيرا تيز ڪرڻ يا تبديل ڪرڻ جي ضرورت پوندي آهي؟
حالت جي لحاظ کان، ڪئلينڊر جي لحاظ کان نه: اسٽاڪ تي پهرين ٽائر آئوٽ يا مبهم مٿاڇري جيڪا اڳ ۾ صاف ڪئي وئي هئي اها سگنل آهي. دڪانون جيڪي روزانو ڳري ڪاٺ جي ڪاٺ کي هلائي رهيون آهن، هفتيوار تال تي ڪنارن کي ڇڪينديون آهن ۽ پيداوار کي روڪڻ کان سواءِ مٽائڻ لاءِ هڪ تيز اسپيئر سيٽ رکنديون آهن.
منهنجا تيار ٿيل پروفائل هڪ نفيس سرپل لهر ڏيکارين ٿا. ان جو سبب ڇا آهي؟
هڪ باقاعده سرپل پيٽرن گھمڻ سان ٽريڪ ڪري ٿو ۽ ميڪينڪس تي پوائنٽ ڪري ٿو: گھڙيل يا ڍلو مرڪز، گِب پلي، يا ان جي ڪناري کان گذرندڙ بليڊ. مرڪزن کي ٻيهر سيٽ ڪريو، گِب کي مضبوط ڪريو، ۽ پروگرام کي ڇهڻ کان اڳ بليڊ کي تبديل ڪريو.
ڇا مان سائي يا جزوي طور تي سڪل ڪاٺ کي تبديل ڪري سگهان ٿو؟
مشين ان کي ڪٽيندي، پر اهو حصو توهان جي ڪٽيل شڪل ۾ نه رهندو. سائو اسٽاڪ سڪي وڃڻ سان گڏ هلندو آهي، تنهنڪري پيداوار جي موڙ کي سڪل، مستحڪم خالي جڳهن جي ضرورت آهي؛ سائو موڙ ارادي طور تي خشڪ ڪرڻ جي اجازت سان ڪرافٽ باؤلز سان تعلق رکي ٿو، بيچ اسپنڊل ڪم نه.
ڪهڙي معمول جي سار سنڀال اصل ۾ سڀ کان وڌيڪ اهم آهي؟
هر شفٽ ۾ ريل ۽ پيچ کي ڇڪيندا آهن، شيڊول تي لوبريڪيشن، ۽ بليڊ جي ايماندار حالت. اهي 3 عادتون ان لباس جي زنجير کي روڪينديون آهن جيڪا لھر، چِٽ، ۽ درستگي جي گم ٿيڻ ۾ ختم ٿيندي آهي؛ دستي ۾ باقي سڀ ڪجهه اهم آهي، پر اهي 3 روزانو ادا ڪندا آهن.
انهن مرحلن کي صحيح مشين تي هلايو
مٿي ڏنل هر ٽيڪنڪ هڪ مشين کي مضبوط سپورٽ، سچا مرڪز، ۽ هڪ ڪنٽرولر سان فرض ڪري ٿي جيڪو پروفائل ڳالهائيندو آهي. جي حد ۾ ترتيبن جو مقابلو ڪريو موڙ ۽ نقاشي لاءِ سي اين سي ڪاٺ جون ليٿون ۽ تربيت سان گڏ مفت اقتباس حاصل ڪريو.